God brugerdefineret trykt ballonkvalitet betyder, at det korrekte kunstværk, farve, trykplacering og færdige udseende matcher den godkendte prøve og skriftlige specifikation – og at hvert ballonmateriale opfylder sine egne gældende funktionelle krav.Trykt latex, gennemsigtig TPU Bobo og folieballoner kan ikke accepteres gennem ét identisk sæt materialetests.
For importører, engroskvalitetsansvarlige, salgsfremmende produktdistributører og private label indkøbsteams bør en inspektion give en dokumenteret beslutning: Acceptér resultatet, indhent manglende beviser eller hold de berørte varer til gennemgang. Beslutningen skal skelne mellem synlige trykfejl fra konstruktionsfejl og spørgsmål om laboratorieoverholdelse.
Anvendelsesområde: krydsmateriale brugerdefineret trykt ballon accept for engrosordrer. Materialespecifikke revisioner af fremstillingsprocessen forbliver adskilt fra denne oversigt.
- Delte printchecksKunstværk, trykfarve, placering, læsbarhed og godkendt reference
- MaterialekontrolLatex stretch; TPU gennemsigtighed og svejsning; folietætning og ventil
- AcceptgrundlagFaktisk produktspecifikation, godkendt prøve og aftalt testmetode
1. Hvad skal købere tjekke på hver enkelt trykt ballon?
Begynd med identiteten af den færdige ballon, ikke med en defektprocent. Et brugerdefineret logo trykt på en latexballon svarer ikke til det samme logo trykt på gennemsigtig Bobo-film eller foliefilm. Produktstrukturen har indflydelse på, hvad der er synligt, hvordan ballonen pustes op, og hvilke fejl, der har betydning for køberen.
Borun Balloon Factory fremstiller brugerdefinerede trykte latexballoner, specialtrykte Bobo-balloner lavet af gennemsigtig termoplastisk polyurethan (TPU) og specialtrykte folieballoner lavet af aluminiumbelagt polyethylenterephthalat (PET) film. Dets fremstillingsvirksomhed er baseret i Xiongxian, Hebei, Kina, under Xiongxian Borun Latex Products Co., Ltd. Ballonfremstilling begyndte i 2006.
Fem referencer nødvendige før inspektion
Den valgte latex, TPU Bobo eller folieballon, dens størrelse, form, hvor det er relevant, basisfarve, printkonfiguration og produktionsidentifikation.
Korrekt logo, formulering, grafisk layout og filrevision. Kunstværket bestemmer, hvad der skal være til stede, ikke hvordan hvert materiale vil se ud under alle forhold.
Den accepterede trykfarvereference, påtænkte synsretning og godkendte trykte position for det nøjagtige materiale.
En identificerbar færdig prøve eller aftalt reference, der bruges til at bedømme det faktiske resultat. Angiv, om det kontrollerende udseende er fladt, oppustet eller begge dele.
Defektdefinitionerne, inspektionsbetingelserne, prøveudvælgelsesmetoden og dispositionsregelen er aftalt, inden det relevante produktionsparti inspiceres.
En kvalitetsinspektør bør kunne vise, hvilken godkendt reference der understøtter en observation. Hvis produktstørrelsen, tryksiden eller illustrationsversionen ikke kan identificeres, er den korrekte næste handling afklaring – ikke en ikke-understøttet påstand om, at partiet har bestået.
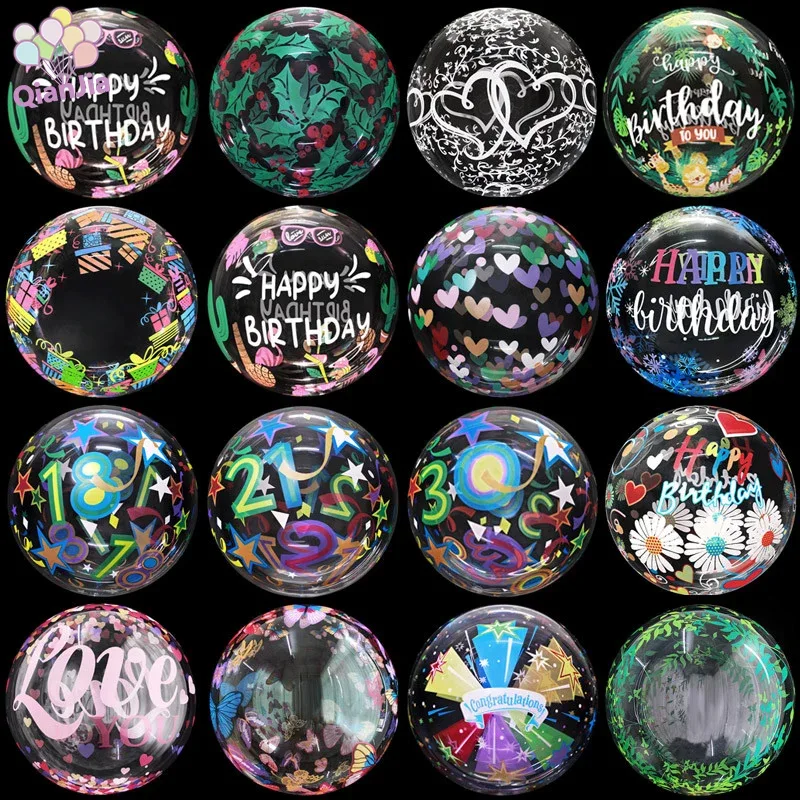
Hvad et produktfoto kan – og ikke kan – etablere
Et ægte produktfotografi hjælper købere med at observere den visuelle præsentation af en trykt ballon. Det kan vise, hvordan kunstværker fremstår på gennemsigtig TPU, men det kan ikke fastslå materialets svejsestyrke, lufttilbageholdelsesevne, printadhæsionsresultater eller batchacceptresultat.
Ligeledes kan et trykt latexballonfotografi ikke bevise, hvordan et bulkparti opfører sig efter oppustning, og et fotografi af en folieballon kan ikke verificere dens selvlukkende ventil.
For trykte latex-bestillingerbrugerdefinerede trykte latex ballon fremstilling specifikationergive de underliggende ballonstørrelser, printmuligheder og købsbetingelser. Disse produktspecifikationer skal parres med købers egen accepterede prøve og kvalitetsinstruktion.
2. Hvordan skal udskriftsfarve, placering og vedhæftning verificeres?
Kunstværkets identitet, mærkefarve, printposition og klarhed er fælles inspektionsemner på tværs af alle tre ballonmaterialer. Det, der ændrer sig, er måden det færdige resultat observeres på, og om et foreslået holdbarhedstjek er passende til det faktiske materiale og blæksystem.
Kunstværk og position
Sammenlign den færdige ballon med den godkendte illustrationsversion og faktiske printlayout. Undersøg tekst, retning, udskriftsplacering og de påkrævede udskrevne ansigter.
Farve og synlighed
Brug den aftalte farvereference og sammenlignelig belysning. Overvej også den valgte ballonbase, gennemsigtighed og tilsigtet oppustet udseende.
Udskriftstilstand
Se efter manglende kunstværker, udtværinger, synligt sammenflettede detaljer eller andre afvigelser fra den godkendte prøve. Vurder kun vedhæftning gennem en metode, der er aftalt for det trykte materiale.
Delt inspektionsmatrix for trykt udseende
| Inspektionsvare | Reference | Hvad undersøges | Når der er behov for yderligere gennemgang |
|---|---|---|---|
| Korrekt kunstværk | Godkendt designrevision | Logo, tekst, grafiske elementer og orientering | Forkert eller uidentificerbar version; der mangler et vigtigt designelement |
| Trykt farve | Aftalt farvereference og fysisk prøve | Synlig trykt farve under sammenlignelige visningsforhold | Farven kan ikke bekræftes, fordi reference- eller evalueringsbetingelsen er forskellig |
| Udskriv position | Godkendt layout og valgt ballon | Placering, synsretning og påkrævede trykte ansigter | Standpunkt er i modstrid med det godkendte oplæg |
| Kant og læsbarhed | Godkendt færdigtryk | Påkrævet tekst, konturer og logodetaljer forbliver genkendelige | Udtværing, tab af nødvendige detaljer eller væsentligt anderledes læsbarhed |
| Blæk eller print vedhæftning | Aftalt materialespecifik testmetode og resultatkriterier | Om den trykte overflade opfylder den faktisk påkrævede håndterings- eller brugstilstand | Metode, konditionering, acceptresultat eller anvendelighed mangler |
| Produktionskonsistens | Godkendt prøve, partiidentitet og prøveudtagningsplan | Prøvede færdige enheder sammenlignet med de aftalte produkt- og kunstreferencer | Gentagne afvigelser, uoverensstemmende prøveidentitet eller uklar partidisposition |
Adhæsion er ikke én universel test:et stof-gnide resultat, tape test eller strakt-print observation har kun betydning, når dets procedure og acceptkriterier passer til det faktiske substrat og udskrivningskonfiguration. Borun har ikke brug for en opfundet "20 rubs", universel 900 % blæk-strækkrav eller fast beståelsesrate for at forklare det korrekte købskrav.
Serigrafi eller digitaltryk kan vælges i henhold til det godkendte kunstværk og ballonmateriale. Hvor Boruns individuelle produktsider angiver op til seks definerede printfarver, beskriver dette den relevante brugerdefinerede printkapacitet; det garanterer ikke identisk farveudseende eller printydelse på tværs af latex, TPU og folie.
Afklar en brugerdefineret trykt ballonkvalitetsstandard før prøveudtagning
Send Borun ballonmaterialet, den nøjagtige størrelse, det aktuelle kunstværk, trykfarverne, den påtænkte visning eller oppumpningstilstanden og de egenskaber, der kræver acceptbevis. Spørg hvilken fysisk prøve og testmetode der gælder for det valgte produkt.
3. Hvilke kvalitetsstandarder kan ikke deles på tværs af latex, TPU Bobo og folieballoner?
Den mest konsekvensfejl er at overføre en nyttig inspektion fra et materiale til et andet uden at kontrollere, om denne funktion eksisterer eller opfører sig på samme måde. En latexballon udvider sig væsentligt under normal brug, mens transparente TPU- og folieballoner har forskellige filmkonstruktioner og tætningskrav.
Materialespecifik acceptmatrix for engros-brugerdefinerede trykte balloner
| Ballonmateriale | Udskriv udseendekontrol | Separat funktionskontrol | Standard ikke at overføre | Acceptbevis |
|---|---|---|---|---|
| Custom printede latex balloner | Logoproportion, placering, kantdefinition og læsbarhed efter aftalt oppustning | Ballonens tilstand, oppustningsadfærd og relevant lækage eller synlige dannelseskontrol | Kræver ikke folievarmeforsegling eller selvlukkende ventilinspektion på en standard latexballon | Godkendt trykt og oppustet prøve; relevant latexspecifikation og aftalte inflationsbetingelser |
| Brugerdefinerede TPU Bobo-balloner | Grafisk kontrast og position mod den gennemsigtige overflade; synlighed fra tiltænkte synsretninger | Svejseledningstilstand, overfladebobler hvor det er relevant, oppustning og lufttilbageholdelsesadfærd | Kopier ikke accept af latex-stræktryk eller antag, at hver Bobo har en separat ventil af folietypen | Godkendt TPU Bobo prøve, svejsereference, print reference og defineret funktionskontrol |
| Specialtrykte folieballoner | Trykt farve, overfladeudseende, grafisk registrering og placering på aluminiumbelagt PET-film | Varmeforseglet kanttilstand, oppustningsventil hvor monteret, oppustet form og aftalt fastholdelsesadfærd | Brug ikke latexforlængelse som et kriterium for folietrykkvalitet eller bedømme folieforsegling udelukkende ud fra kunstværkets udseende | Godkendt folieprøve, tætnings- og ventilinspektionsbevis, relevante funktionelle testresultater |
Custom printede latexballoner er fremstillet af ren naturlatex. Det trykte kunstværk skal bedømmes ved den specificerede oppustningstilstand, hvor den påtænkte brug kræver det. Et logo, der ser acceptabelt ud, mens ballonen er uoppustet, kan ændre sig i forhold eller læsbarhed, når latexen strækker sig.
Købers beslutning:identificer ballonstørrelsen og godkendte, oppustede print. Påtving ikke folie-film forseglingskriterier på en almindelig latexballon.
Brugerdefinerede trykte Bobo-balloner bruger gennemsigtig TPU-film. Kvalitet omfatter både den tilsigtede grafiske synlighed og ballonens fysiske konstruktion. Svejselinjekonsistens, synlige bobler og oppustningsydelse kræver deres egne referencer i stedet for at blive fortolket som almindelige latexprintdefekter.
Købers beslutning:sammenligne den faktiske gennemsigtige færdige ballon med en godkendt prøve, og kontroller derefter eventuelle definerede svejse- og lufttilbageholdelsesbetingelser separat. Debrugerdefinerede trykte TPU Bobo ballon specifikationeretablere den relevante kommercielle produktkonfiguration.
Brugerdefinerede trykte folieballoner bruger aluminium-coated PET-film. Den trykte grafik skal matche det godkendte design, men en visuelt acceptabel trykt overflade beviser ikke, at tætningskanten eller oppustningsventilen fungerer korrekt.
Købers beslutning:verificere printkrav og separat evaluere tætningsintegritet, ventilfunktion, hvor det er relevant, endelig oppustet form og enhver aftalt lækage- eller fastholdelsestest.
For alle tre ballonmaterialer bør producent og importør blive enige om det faktiske færdige produkt, der kontrolleres. Certificeringsdokumenter og laboratorietest skal også dække de relevante produkt- og destinationsmarkedskrav; en bestået visuel udskriftsinspektion fastslår ikke lovgivningsmæssig overensstemmelse.
4. Hvordan bør engroskøbere registrere inspektionsresultater og frigive en masse?
En nyttig inspektionsrecord forbinder de inspicerede varer med deres godkendte produktspecifikation. Den adskiller også en individuel observation fra disponeringen af hele produktionspartiet. Følgende formular viser, hvilke felter en køber skal anmode om eller registrere; det repræsenterer ikke en egentlig Borun kvalitetskontrolrapport.
Cross-Material Inspection Record — Illustrativt format
REFERENCESKABELON · IKKE ET TESTRESULTATGodkend, gentjek eller hold: Tre forskellige beslutninger
Godkende
De påkrævede inspicerede egenskaber opfylder de aftalte kriterier, og prøveresultaterne understøtter accept af det definerede parti under den godkendte plan.
Tjek igen
Der observeres en forskel, men den korrekte reference, testtilstand, omfang eller betydning er endnu ikke fastlagt.
Holde
Et krav er beviseligt uopfyldt, en kritisk funktionstilstand forbliver uløst, eller inspektionsjournalen kan ikke understøtte frigivelse under den aftalte procedure.
En enkelt ballon, der ser defekt ud, fastslår ikke automatisk tilstanden af hver ballon i et engrosparti. Omvendt beviser tjek af én acceptabel enhed ikke, at hele partiet består. Prøveudtagningsmetoden, partistørrelsen, defektklassificeringen og accept-eller-afvis-numrene skal defineres, før en repræsentativ prøve kan bestemme partiaccept.
Hvis en køber bruger et statistisk acceptprøvesystem såsom Acceptance Quality Limit (AQL), kræver dets inspektionsniveau og acceptkriterier enighed om det faktiske produkt og risiko. Den samme numeriske tolerance eller defektklasse bør ikke antages at gælde for kosmetiske trykforskelle, TPU-svejsesvigt og folieventilfejl.
Laboratorie- og regulatorisk bevis er adskilt:krav, der involverer materialesammensætning, kemisk migration, gældende legetøjssikkerhedstest eller destinationsmarkedserklæringer, skal kontrolleres i forhold til det faktiske produkt- og dokumentomfang. En inspektør kan ikke fastslå EN71-3-overensstemmelse blot ved at se på den trykte overflade, og et ikke-relateret produktcertifikat er ikke bevis for det inspicerede parti.
Borun Balloon Factory understøtter specialfremstillet latex-, bobo- og folieballonproduktion med ordrespecifik gennemgang af kunstværker, prøveudtagning og produktionsinspektion. Typiske brugerdefinerede printordrer begynder ved 5.000 styks pr. design for de relevante produktprogrammer, hvor produktion normalt kræver 5-15 arbejdsdage efter de nødvendige specifikationer og godkendelser. Den nøjagtige prøvetidsplan kan variere efter materiale og projekt.
For detail- eller private label-levering skal du også registrere pakkens indhold, etiketter og kartonarrangement. Skræddersyet ballonemballage koordineres af Borun gennem en tilknyttet emballagefabrik; emballageproduktion skal ikke henføres til Boruns ballonfremstillingslinjer.
Anmod om en materialespecifik gennemgang af trykt ballonkvalitet og bulktilbud
Indsend produktmateriale, ballonstørrelse, kunstværk, mængder pr. design, accepteret prøve, emballagekrav, destinationsmarked og eventuelle nødvendige inspektions- eller testregistreringer. Borun kan gennemgå de relevante fremstillings- og kommercielle forhold, før ordren fortsætter.
Ofte stillede spørgsmål om brugerdefineret trykt ballonkvalitet
Hvad er de vigtigste kvalitetstjek for skræddersyede trykte balloner?
Bekræft den korrekte færdige ballon, godkendte kunstværker, trykfarve, placering, læsbarhed og fysisk prøve. Udfør derefter de funktionelle kontroller, der gælder for den nøjagtige latex, TPU Bobo eller foliekonstruktion.
Kan den samme kvalitetsacceptstandard bruges til trykte latex-, bobo- og folieballoner?
Den referencebaserede inspektionsproces kan deles, men de materialespecifikke tests kan ikke alle være identiske. Latexprintets udseende ændrer sig med inflationen; gennemsigtige TPU Bobo-balloner kræver relevante svejse- og gennemsigtighedstjek; folieballoner kræver passende tætning og ventilkontrol.
Skal en trykt latexballon inspiceres efter oppustning?
Ja, hvor det færdige oppustede udseende er en del af det godkendte krav. Sammenlign logoets størrelse, proportion, placering og læsbarhed med den passende oppustede fysiske prøve.
Består en visuelt korrekt trykt Bobo-ballon automatisk kvalitetsinspektion?
Nej. Korrekt udskrivning alene beviser ikke svejseintegritet, oppustningsevne eller egnetheden af nogen relevant overfladevariation. Disse egenskaber kræver deres egne aftalte inspektionsbetingelser.
Hvad skal der kontrolleres på en specialtrykt folieballon udover logoet?
Gennemgå foliefilmens tilstand, forseglede kanter, ventilfunktion hvor det er relevant og oppustet resultat. Disse er adskilt fra trykte farver og illustrationsnøjagtighed.
Kan en mislykket prøve retfærdiggøre at afvise et helt engrosparti?
Det afhænger af defekten, aftalt inspektionsmetode og reglen om partiaccept. En isoleret observation kan kræve geninspektion, mens visse definerede fejl kan kræve, at berørte varer opbevares. Opfind ikke en universel regel om partiafvisning efter inspektion.
Er produktsikkerhedscertifikater en erstatning for kvalitetsinspektion med trykte balloner?
Nej. En relevant rapport eller erklæring kan understøtte specificerede sikkerheds- eller regulatoriske krav inden for dens omfang, men den fastslår ikke det trykte udseende, emballagenøjagtigheden eller det funktionelle resultat af det pågældende produktionsparti.
Engroskvalitetskonklusion:Accept af brugerdefinerede trykte balloner skal begynde med det samme godkendte produkt- og illustrationsreferencer, og derefter følge inspektionsmetoderne, der passer til det faktiske ballonmateriale. En køber kan sammenligne trykt udseende på tværs af latex, TPU Bobo og folie - men må kun vurdere strækning, svejset konstruktion, varmeforseglinger og ventiler, hvor disse egenskaber gælder. Dokumentation af denne sondring gør prøvegodkendelse og beslutninger om færdige partier klarere for både køber og producent.